Bei der Auswahl einer Baggerlaufrolle vergleichen Käufer häufig Material-, Wärmebehandlungs- und Härtespezifikationen. Ein wichtiges Detail wird dabei jedoch manchmal übersehen: der Unterschied zwischen Oberflächenhärte und Kernhärte. Diese beiden Eigenschaften beeinflussen unterschiedliche Aspekte der Rollenleistung, und die Überprüfung nur eines Härtewerts liefert möglicherweise kein vollständiges Bild der Produktqualität.
Die Oberflächenhärte bestimmt hauptsächlich, wie gut die Rolle dem Verschleiß im Kontaktbereich widersteht, während sich die Kernhärte auf die mechanischen Eigenschaften des Materials unterhalb der gehärteten Oberfläche bezieht. Eine zuverlässige Laufrolle benötigt eine geeignete Kombination aus beidem. Wenn die Oberfläche zu weich ist, kann sie schnell verschleißen. Wenn die gehärtete Schicht oder das innere Material ungeeignet ist, wird die Rolle möglicherweise anfälliger für Rissbildung, Verformung oder vorzeitigen Ausfall unter schweren Lasten.
Für Bagger- und Bulldozereigentümer, Ausrüstungshändler und Käufer von Fahrwerksteilen erleichtert das Verständnis dieses Unterschieds die Bewertung wärmebehandelter Rollen und das Stellen der richtigen technischen Fragen an die Hersteller.
Die Oberflächenhärte bezeichnet den Widerstand des äußeren Materials gegen Eindrücken, Kratzen und lokale Verformung. Bei einer Laufrolle steht die äußere Lauffläche in wiederholtem Kontakt mit der Kette oder den Kettengliedern. Während des Betriebs erfährt dieser Bereich kontinuierlichen Druck, Reibung und abrasiven Verschleiß.
Da die Rolle das Gewicht der Maschine trägt und sich bei der Bewegung des Raupenfahrwerks dreht, benötigt ihr äußerer Kontaktbereich eine ausreichende Härte, um Materialverlust zu widerstehen. Wenn die Oberfläche nicht ordnungsgemäß gehärtet ist, kann die Rolle mit der Zeit Verschleißrillen, ungleichmäßige Kontaktmuster oder eine übermäßige Durchmesserverringerung entwickeln.
Wärmebehandlung wird häufig eingesetzt, um die Härte des Verschleißbereichs zu verbessern. Je nach Material, Komponenten Design und Herstellungsverfahren kann die Behandlung eine gehärtete Oberflächenschicht erzeugen, während das tiefere Material andere mechanische Eigenschaften behält.
Beispielsweise fertigt Yintparts verschiedene Arten von Bagger- und Bulldozer-Bodenlaufrollen, wobei bei der Produktion Wärmebehandlungs- und Bearbeitungsprozesse eingesetzt werden. Die spezifischen Härteanforderungen sollten auf das Rollendesign, das Material und die vorgesehenen Betriebsbedingungen abgestimmt sein.

Der Herstellungsprozess ist wichtig, da die Oberflächenhärte nicht allein durch die Materialauswahl bestimmt wird. Aufheiztemperatur, Haltezeit, Abkühlungsbedingungen und anschließendes Anlassen können die End Eigenschaften der Rolle beeinflussen.
Die Kernhärte bezeichnet die Härte des Materials im Inneren der Rolle, unterhalb der äußeren gehärteten Zone. Sie repräsentiert den Zustand des tieferen Materials und nicht der freiliegenden Verschleißfläche.
Der Kern spielt eine wichtige Rolle bei der Unterstützung der äußeren gehärteten Schicht. Während des Baggerns ist eine Laufrolle dem Gewicht der Maschine, wiederholter Belastung, Vibrationen und Stößen durch unebenen Boden ausgesetzt. Das innere Material muss über geeignete mechanische Eigenschaften verfügen, um diesen Kräften standzuhalten.
Wenn der Kern für die Anwendung zu weich ist, bietet die Rolle unter schweren Lasten möglicherweise keine ausreichende Unterstützung. Wenn das innere Material aufgrund einer ungeeigneten Wärmebehandlung übermäßig hart oder spröde wird, kann seine Fähigkeit, Stößen standzuhalten, verringert sein.
Aus diesem Grund sollte eine Laufrolle nicht einfach danach bewertet werden, ob sie eine hohe Härte aufweist. Käufer sollten auch prüfen, ob das innere Material die für die Arbeitsbedingungen der Maschine erforderliche Festigkeit und Zähigkeit besitzt.

Rollengehäuse, Welle, Buchsen, Dichtungen und andere innere Komponenten arbeiten als Baugruppe zusammen. Die Härte des Gehäuses ist nur ein Teil der Gesamtleistungsanforderungen.
Der Hauptunterschied liegt in ihrem Standort und ihrer Funktion. Die Oberflächenhärte konzentriert sich auf den Verschleißwiderstand im Kontaktbereich, während sich die Kernhärte auf die Eigenschaften des Materials unterhalb dieses Bereichs bezieht.
| Vergleich | Oberflächenhärte | Kernhärte |
|---|---|---|
| Messbereich | Äußere Verschleißfläche | Material unterhalb der gehärteten Schicht |
| Hauptfunktion | Widersteht Oberflächenverschleiß und Eindrücken | Unterstützt die Komponente unter Last |
| Leistungsaspekt | Verschleiß, Riefenbildung und Oberflächenverformung | Innere Festigkeit, Zähigkeit und strukturelle Unterstützung |
| Qualitätsüberlegung | Härtegrad und Tiefe der gehärteten Schicht | Geeignete Härte und mechanische Eigenschaften |
| Typischer Inspektionsschwerpunkt | Messungen an spezifizierten Oberflächenpositionen | Messungen an einem präparierten Querschnitt oder Kernbereich |
Für eine unter schweren Lasten arbeitende Laufrolle sollte keine der beiden Eigenschaften unabhängig voneinander betrachtet werden. Die Oberfläche benötigt genügend Verschleißfestigkeit, während das innere Material eine angemessene Unterstützung und Beschädigungsresistenz bieten muss.
Oberflächenhärte und Kernhärte erzählen nicht die ganze Geschichte. Ein weiterer wichtiger Faktor ist die Einhärtetiefe, die beschreibt, wie weit sich die gehärtete Zone von der Oberfläche in das Material hinein erstreckt.
Stellen Sie sich zwei Laufrollen mit ähnlichen Oberflächenhärtewerten vor. Die eine hat eine ausreichend tiefe gehärtete Schicht, während die andere nur einen dünnen gehärteten Bereich aufweist. Ihre anfänglichen Oberflächenmessungen mögen ähnlich aussehen, aber ihr Verschleißverhalten kann sich unterscheiden, wenn sich das äußere Material allmählich abnutzt.
Wenn die gehärtete Schicht für den Anwendungsfall zu flach ist, kann die Verschleißfläche ihre gehärteten Eigenschaften relativ schnell verlieren. Sobald der Verschleiß das weichere Material darunter erreicht, kann die Rolle eine schnellere Änderung der Verschleißrate aufweisen.
Eine tiefere gehärtete Schicht ist jedoch nicht in jeder Situation automatisch besser. Die geeignete Tiefe hängt von den Abmessungen der Rolle, der Stahlsorte, dem Wärmebehandlungsverfahren, der Konstruktion und den Betriebsanforderungen ab.
Bei der Beurteilung einer CAT bottom track roller, zum Beispiel, sollten Käufer den Hersteller nach dem angegebenen Härtebereich, dem Prüfort und der Frage fragen, ob die Tiefe der gehärteten Schicht in den Prüfanforderungen enthalten ist.
Diese Details sind nützlicher als der Vergleich einer einzelnen Hertz-Zahl (bzw. Härtezahl), ohne zu wissen, wie oder wo sie gemessen wurde.
Die Wärmebehandlung verändert das interne Gefüge von Stahl und hilft Herstellern, die erforderliche Kombination aus Härte, Festigkeit und Zähigkeit zu erreichen. Für Laufrollen werden üblicherweise die Prozesse des Vergütens (Abschrecken und Anlassen) verwendet.
Beim Abschrecken wird Stahl auf eine bestimmte Temperatur erhitzt und dann unter kontrollierten Bedingungen abgekühlt. Dieser Prozess kann die Härte erhöhen, aber die resultierenden Eigenschaften hängen von der Stahlzusammensetzung, den Bauteilabmessungen, den Erwärmungsbedingungen und der Abkühlungsmethode ab.
Das Anlassen wird dann verwendet, um übermäßige Sprödigkeit zu verringern und die mechanischen Eigenschaften nach dem Abschrecken anzupassen. Das Endergebnis sollte den Anforderungen des jeweiligen Bauteils entsprechen, anstatt einfach die Härte zu maximieren.
Einige Rollenkonstruktionen können auch lokales Härten oder Induktionshärten verwenden, um den Verschleißbereich zu stärken und gleichzeitig andere Eigenschaften im tieferen Material beizubehalten. Das geeignete Verfahren hängt von der Produktstruktur und den technischen Anforderungen ab.
Yintparts verwendet Abschrecken und Anlassen bei der Herstellung seiner Fahrwerkskomponenten. Das Sortiment der track carrier roller range unterstreicht ebenfalls die Bedeutung von Wärmebehandlung und spanender Bearbeitung für die Verschleißfestigkeit und Produktleistung.
Für Käufer besteht der Hauptpunkt darin, zu bestätigen, dass das Wärmebehandlungsverfahren für das spezifische Rollenmodell geeignet ist. Eine bloße Prozessbeschreibung ersetzt keine messbaren Prüfergebnisse.
Hersteller können je nach Material, Bauteilgeometrie und Prüfzweck unterschiedliche Härteprüfverfahren einsetzen. Rockwell, Brinell und Vickers sind häufig verwendete Härteprüfverfahren, aber ihre Messwerte verwenden unterschiedliche Skalen und sollten nicht ohne eine entsprechende Umrechnung direkt verglichen werden.
Für Laufrollen kann ein Qualitätsprüfplan die folgenden Prüfungen umfassen:
Es ist auch wichtig, den Prüfort zu berücksichtigen. Ein Messwert, der von einer gekrümmten, rauen oder ungeeigneten Oberfläche abgenommen wird, repräsentiert möglicherweise nicht genau die Härte des Materials. Das Prüfverfahren, die Oberflächenvorbereitung, die Gerätekalibrierung und die Messpositionen beeinflussen alle die Zuverlässigkeit des Ergebnisses.
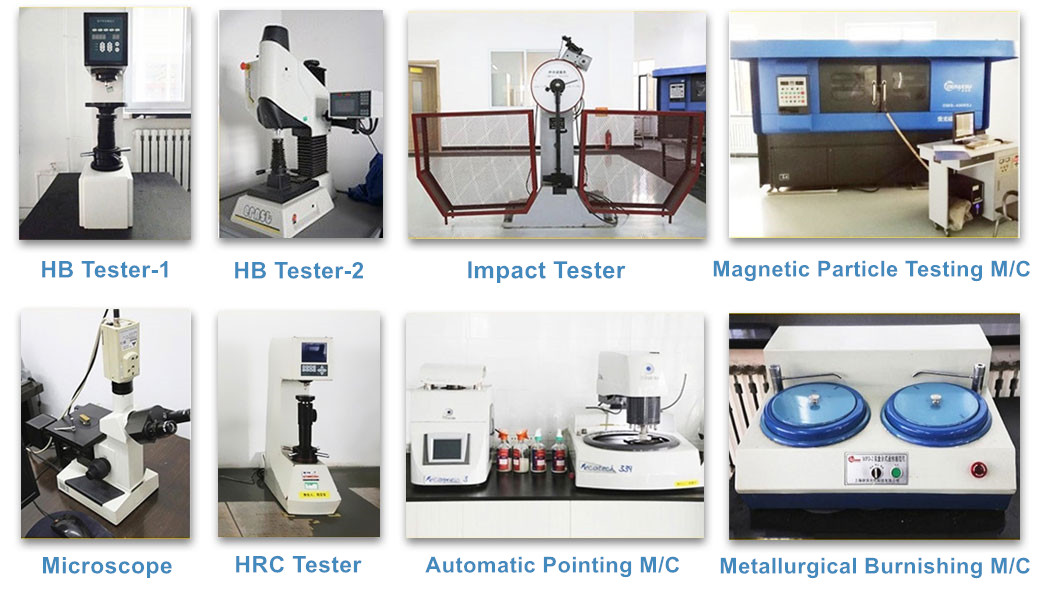
Für eine vollständiger Beurteilung sollten Härtewerte zusammen mit Materialzertifikaten, Wärmebehandlungsprotokollen, Maßprüfungen und anderen von der Produktspezifikation geforderten Tests betrachtet werden.
Eine falsche Härte kann die Leistung von Laufrollen auf verschiedene Weise beeinflussen. Die tatsächliche Schadensart hängt vom Material, der Wärmebehandlung, der Rollenkonstruktion, der Schmierung, der Maschinenlast und der Arbeitsumgebung ab.
Wenn die Oberflächenhärte zu niedrig ist: Die Rolle kann bei wiederholtem Kontakt mit der Gleiskette schneller verschleißen. Dies kann zu übermäßigem Verschleiß, ungleichmäßigen Laufflächen und einem kürzeren Austauschintervall führen.
Wenn die gehärtete Schicht zu flach ist: Die Rolle zeigt möglicherweise anfangs eine akzeptable Oberflächenhärte, aber der Verschleißbereich kann seine gehärteten Eigenschaften verlieren, wenn Material während des Betriebs abgetragen wird.
Wenn der Kern zu weich ist: Das interne Material bietet unter den vorgesehenen Lasten möglicherweise keine ausreichende Unterstützung für die äußere Schicht. Je nach Konstruktion und Arbeitsbedingungen kann es zu Verformungen oder anderen Schäden kommen.
Wenn das Material übermäßig hart oder spröde ist: Das Bauteil kann anfälliger für Rissbildung oder Stoßschäden werden. Hohe Härte allein garantiert keine gute Zähigkeit oder lange Lebensdauer.
Aus diesem Grund sollten Käufer vermeiden, Laufrollen nur auf Basis des höchsten beworbenen HRC-Werts auszuwählen. Eine ausgewogene Wärmebehandlungsspezifikation ist aussagekräftiger als ein isolierter Härtewert.
Bei der Beschaffung von Ersatz-Laufrollen sollten Händler und Maschinenbesitzer klare technische Informationen anfordern, anstatt sich nur auf allgemeine Beschreibungen wie hohe Härte oder verschleißfesten Stahl zu verlassen.
Überlegen Sie sich vor der Bestellung, ob Sie dem Lieferanten diese Fragen stellen möchten:
Es ist auch wichtig, die Maschinenmarke, das Modell, die Teilenummer, die Rollenabmessungen und die Flanschkonfiguration zu bestätigen. Selbst eine gut wärmebehandelte Rolle funktioniert möglicherweise nicht richtig, wenn ihre Abmessungen oder Installationsspezifikationen nicht zur Maschine passen.
Yintparts fertigt Fahrwerkskomponenten für Bagger und Planierraupen, einschließlich verschiedener Laufrollenmodelle. Käufer können bei einer Angebotsanfrage ihre Maschineninformationen und technischen Anforderungen angeben, was die Bestätigung der Produktkompatibilität und relevanter Qualitätsspezifikationen erleichtert.
Was ist der Hauptunterschied zwischen Oberflächenhärte und Kernhärte bei einer Laufrolle?
Die Oberflächenhärte misst den Widerstand des äußeren Verschleißbereichs gegen Eindringung und Verschleiß. Die Kernhärte bezeichnet die Härte des Materials weiter innen in der Rolle. Die Oberflächenhärte schützt die Kontaktfläche, während der Kern inneren Halt bietet und zu den allgemeinen mechanischen Eigenschaften der Komponente beiträgt.
Ist eine höhere Oberflächenhärte für eine Baggerlaufrolle immer besser?
Nein. Eine höhere Oberflächenhärte bedeutet nicht automatisch eine längere Lebensdauer. Die Rolle benötigt zudem eine geeignete Zähigkeit, Kerneigenschaften und Härtetiefe. Eine übermäßige oder ungeeignete Härte kann die Sprödigkeit und das Risiko von Rissen unter Belastung erhöhen.
Warum ist die Härtetiefe für Laufrollen wichtig?
Die Härtetiefe gibt an, wie weit sich die gehärtete Zone unter die Oberfläche erstreckt. Wenn die gehärtete Schicht für die Anwendung zu flach ist, kann der Verschleißbereich seine gehärteten Eigenschaften verlieren, während sich die Rolle abnutzt. Die erforderliche Tiefe sollte dem Produktdesign und der technischen Spezifikation entsprechen.
Wie prüfen Hersteller die Kernhärte einer Laufrolle?
Die Kernhärte wird im Allgemeinen an einem ordnungsgemäß vorbereiteten Querschnitt der Komponente gemessen. Je nach Material und Prüfanforderungen können Hersteller Rockwell-, Brinell- oder Vickers-Prüfmethoden anwenden. Die gewählte Methode muss für den Prüfbereich und den Materialzustand geeignet sein.
Welche Härteinformationen sollten Käufer von einem Laufrollenlieferanten anfordern?
Käufer sollten nach dem angegebenen Oberflächenhärtebereich, gegebenenfalls den Anforderungen an die Kernhärte, der Härtetiefe, der Prüfmethode, den Messorten und den relevanten Prüfprotokollen fragen. Diese Details helfen Käufern, die Qualität der Wärmebehandlung genauer zu beurteilen als ein einzelner Härtewert.
Kann eine Laufrolle eine harte Oberfläche haben und dennoch während des Betriebs ausfallen?
Ja. Eine harte Oberfläche allein kann keine zuverlässige Leistung garantieren. Ungenügende Kernzähigkeit, eine ungeeignete gehärtete Schicht, Materialfehler, mangelhafte Schmierung, falsche Montage oder übermäßige Betriebslasten können dennoch zu einem vorzeitigen Ausfall beitragen.
Erhalten Sie die neuesten Unternehmensnachrichten
Xiamen Yintai Machinery Co., Ltd


 IPv6-Netzwerk unterstützt
 Vertrieb & Support 8613696958576
 E-Mail : binochen@yintparts.com